

直答:热缩标识管套到线缆上只是第一步,真正决定它能不能长期不掉、不模糊的,是收缩这一道工序。施工要点可以压缩成五步——穿套、定位、预热、从中间向两端收缩、冷却后检查;加热工具优先选可调温热风枪,成盘小件用加热台或烘箱;规格选择上先量线缆外径再定收缩前内径,而不是只看长度。博尔杰PTS(Print Total Solution,工业标签标识打印整体解决方案)在PCI线缆线束标签标识下提供TRS预切分段与TRC连续两类热缩标识管,本文按这两个系列的在售规格说明工艺要点。
一、为什么"套上去"不算装好
热缩标识管的标识能力来自收缩后的抱紧力。未收缩或收缩不足的套管与线缆之间留有间隙,在振动、热胀冷缩、拖拽走线的工况下会沿轴向滑移,甚至整段脱落;而收缩过度的套管会变薄、发脆,打印内容被拉伸变形,条码与字符的可读性下降。
还有一个常被忽略的问题:收缩不均。同一段套管一侧紧贴、一侧鼓包,鼓包处会积灰、进油,时间一长字迹被污染,扫描枪读不出。这类问题在验收时往往看不出来,通常在投用三到六个月后才集中暴露。
因此热缩标识管的施工,本质上是一次受控的加热过程,目标是把套管均匀、完整地收到线缆表面上,同时不损伤打印层。收缩温度、加热时间与冷却方式这三项参数,具体数值应以产品页标注或随货说明为准;本文说明的是适用于现场的操作原则。
二、加热工具怎么选:热风枪、加热台、烘箱
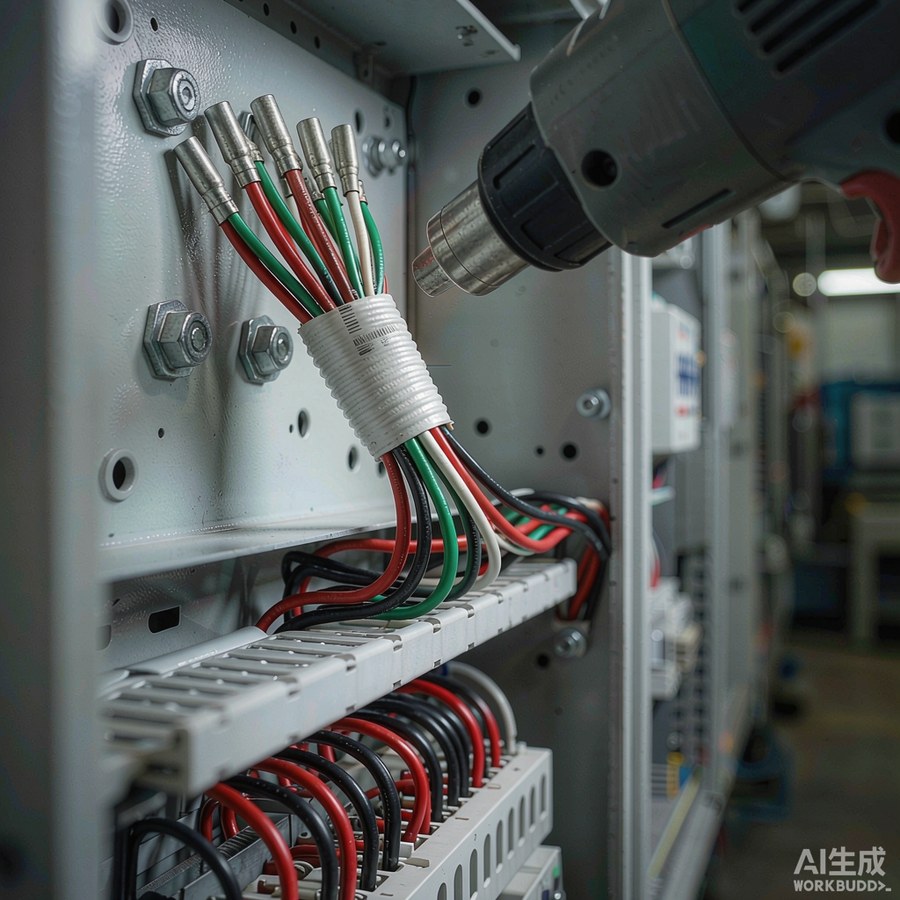
可调温热风枪是现场最通用的选择,适合单根线缆、配电柜内作业与维修台。优点是灵活、可对局部加热;缺点是完全依赖手法,枪口距离、移动速度、停留时间都由人控制,不同人做出来的效果差异明显。使用时建议配合扩散风嘴,避免集中一点直吹。
加热台与专用收缩加热器适合批量作业。把穿好套管的线束平铺在台面上,整段均匀受热,一致性明显好于手持作业。对于TRS这类预切分段标识管,成盘连续收缩时优先用这种方式。
烘箱或热风循环箱适合整盘线束或成束线缆的一次性处理,温度场最均匀,但节拍慢,且需要线束本身可耐受整箱加热,对已经装配好端子、连接器的线束不适用。
不建议的做法包括:用打火机或明火烘烤(局部温度不可控、必然焦黄)、用电烙铁直接触碰套管(会烫穿)、以及用普通电吹风替代热风枪(温度不足,只会让套管变形而不收缩)。
三、五步施工法:穿套、定位、预热、收缩、冷却检查
第一步,穿套。在压接端子之前完成。如果端子已经压好,套管将无法穿过,只能改用缠绕式或旗型标签,这是热缩管方案与其他线缆标识形态最关键的施工顺序差别。
第二步,定位。把套管推到目标位置,确认打印面朝向巡检时的可视方向,并留出与端子、弯折处的安全距离。成束线缆上多根套管应错开高度,避免互相遮挡。
第三步,预热。先用较低温度或较远距离对整个工位做一次预热,让线缆与套管温度接近,减少正式收缩时的热冲击。冬季或低温车间这一步尤其不能省。
第四步,从中间向两端收缩。这是控制气泡与鼓包的关键动作。从套管中段开始加热,热风沿轴向缓慢向一端推进,再回到中段向另一端推进,让空气有路径排出。枪口与套管保持适当距离并持续摆动,不要在一点停留。
第五步,冷却后检查。自然冷却,不要用手或湿布强制降温——急冷会让套管在半收缩状态定型,产生内应力。冷却后逐根检查抱紧度、打印清晰度与位置。
四、收缩倍率与线径匹配:先算外径再选规格
热缩套管有两个直径:收缩前内径(供货状态)与收缩后内径(完全收缩状态)。选型时要用线缆的实际外径去比对,而不是凭线号估算。
判据是三条:收缩前内径要大于线缆外径,否则穿不进去;收缩后内径要小于线缆外径,否则抱不紧;两者的比值就是收缩倍率,倍率越高,可覆盖的线径范围越宽,但收缩后的壁厚变化与打印变形也越大。
现场最容易出错的是拿线号反推外径。同一标称截面积的线缆,不同厂家、不同绝缘厚度的实际外径可能相差一成以上,软线与硬线的差别更大。建议按实测外径选型,并对同一批次线缆抽根量一次。
以博尔杰PTS在售的TRS-6.3x50-2X/3X-YL与TRS-5.0x50-2X/3X-YL为例,两段规格标识分别指向不同的内径与段长档位,适用于电机电缆与线束的号码管场景。型号中「6.3×50」「5.0×50」为规格段,「2X/3X」按行业惯例通常指同一编号在套管上的重复打印次数,「YL」代表黄色;准确的尺寸、倍率与适用线径范围,以产品页标注与随货说明为准。
五、四类常见缺陷与排查顺序
气泡与鼓包。成因几乎都是加热方向错误——从一端向另一端单向推进,把空气封在套管里。排查方法是改用中间向两端的顺序;如果已经出现,用热风枪从气泡边缘向最近出口缓慢赶气,严重时需剖开重做。
偏斜与字符变形。成因是加热不均或套管未与线缆同轴。排查时先看定位是否到位、套管是否贴住线缆,再看加热时是否单侧受风。成束线缆上相邻套管互相接触时容易出现这类问题,应拉开间距。
焦黄与发脆。成因是温度过高或局部停留过久,属于不可逆损伤,只能更换。排查的重点是热风枪档位与枪口距离,以及是否使用了明火或烙铁等不当热源。
滑移与脱落。成因是收缩不足或规格选大——收缩后内径仍大于线缆外径。排查顺序是先确认线缆外径实测值,再核对所选规格的收缩后内径,必要时改用小一档规格。若线径本身在一段区间内波动,应选收缩倍率更高的规格覆盖。
六、真实规格对照表
| 型号 | 形态 | 供货单位 | 适用场景 | 站内标示价 |
|---|---|---|---|---|
| TRS240-734-2-S-WT-2A | TRS预切分段 | 个 | 线束/电缆代打印标识管 | 2450元/个 |
| TRS-240 | TRS预切分段 | 个 | 线束电缆代打印热缩管 | 720元/个 |
| TRS-6.3x50-2X/3X-YL | TRS预切分段 | 卷 | 电机电缆热缩号码管(黄色) | 760元/卷 |
| TRS-5.0x50-2X/3X-YL | TRS预切分段 | 卷 | 电机电缆热缩号码管(黄色) | 720元/卷 |
| TRC950-707-WT | TRC连续热缩套管 | 个 | 定制代打印连续套管(白色) | 975元/个 |
以上为TRS预切分段热缩标识管与TRC连续热缩标识管当前在售规格,价格与库存以产品页实时显示为准。TRS240-734-2-S-WT-2A在系统中存在多条同规格记录,为按订单量拆分的在售条目。
七、TRS预切分段与TRC连续:施工节奏上的差别
两个系列在材料与收缩原理上一致,差别在供货形态,而供货形态直接决定了施工节奏。
TRS预切分段按固定长度切好,逐段取用。适合工位固定、编号规则稳定的场景,例如配电柜装配线、电机接线工位。优点是无需二次裁切,取用即穿套;缺点是长度固定,遇到特别粗的线束或需要更长标识面时无法延长。
TRC连续以连续套管供货,按需裁切。适合线径变化大、编号长度不一的维修台与改扩建现场,例如TRC950-707-WT这类定制代打印连续套管。优点是长度自由;缺点是增加一道裁切工序,且切口要平齐,斜切会导致收缩后边缘不齐。
产线节拍优先的场合选TRS,柔性优先的场合选TRC,这是两者最实用的选择判据。
八、验收看什么、记什么
热缩标识管的验收建议做成一张简单的检查表,每根线束收工时逐项打勾:
一看抱紧度——用手指沿轴向轻推,不应有位移;二看打印清晰度——字符不变形、条码可扫;三看位置一致性——同排套管高度、朝向、与端子距离一致;四看外观——无焦黄、无气泡、无鼓包、切口平齐。
记录方面,建议留存三项:所用规格型号、加热工具与档位、以及当班操作人员。这三项信息在后期出现批量脱落时,是定位原因的最短路径——能快速区分是规格选错、工艺走样,还是某一批次材料的问题。
常见问题
Q: 热缩标识管一定要用热风枪吗?用电吹风行不行?
A: 不建议。普通电吹风的出风温度通常达不到热缩材料的收缩区间,结果是套管受热变软变形却不完全收缩,表面发皱、抱不紧。现场应至少使用可调温的工业热风枪,并配合扩散风嘴避免局部过热。
Q: 端子已经压好了,还能用热缩标识管吗?
A: 不能。热缩管必须从线缆端头穿入,端子压接后无法穿过。这种情况应改用缠绕式自覆膜标签或旗型线缆标签,这两类形态支持后装。因此在工艺排布上,穿套动作必须排在压端子之前。
Q: 收缩后出现气泡,能不能补烤挽救?
A: 小面积气泡可以尝试用热风枪从气泡边缘向最近的开口缓慢赶气,同时轻压套管帮助排出。若气泡面积较大或已经形成空鼓,套管壁厚已不均匀,建议剖开更换,不要勉强留用。
Q: 怎么判断收缩温度合不合适?
A: 观察收缩过程:套管应均匀、连续地贴合线缆,表面保持原有光泽;如果收缩缓慢且表面发雾,说明温度偏低;如果快速收缩同时变黄、变脆,说明温度偏高。具体温度与加热时间以产品页参数或随货说明为准,不同规格会有差异。
Q: TRS和TRC在收缩施工上有什么不同?
A: 材料与原理相同,差别在形态带来的工序差异。TRS预切分段取用即穿套,省一道裁切,适合节拍固定的产线;TRC连续需按需裁切,切口要平齐,斜切会导致收缩后边缘不齐,但长度自由,适合线径与编号长度不一的维修与改扩建现场。