

哑银PET标签贴完起泡,多数不是胶的问题,而是空气没有排出去。金属面不透气、喷塑面有微观纹理、塑料面表面能偏低,三类贴标面的排气手法各不相同。起泡之后先判形态再动手:能压回去的当场赶压,压不动的在二十四小时窗口内撕起重贴,手法改尽仍反复起泡的大面积场合再考虑换网纹底材料。本文按三类贴标面给出具体手法与返工判据。
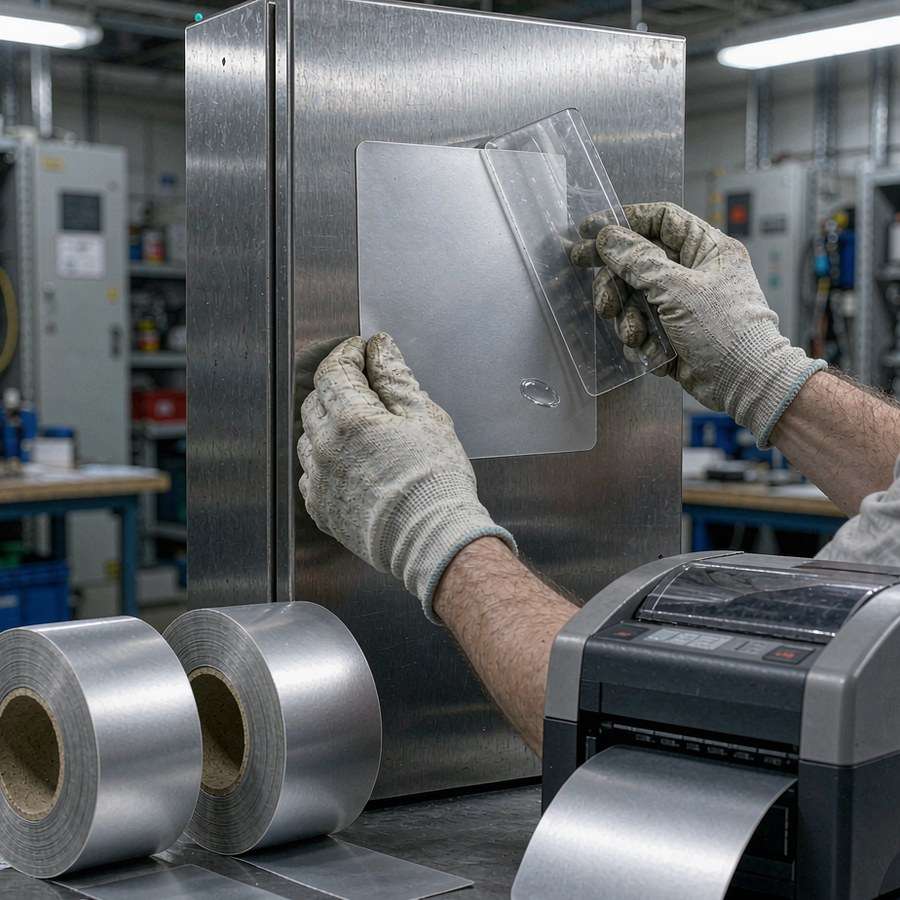
一、起泡先判形态:三种气泡对应三种成因
看到起泡就撕标,是贴标返工里最常见的浪费。气泡是贴标过程的「记录仪」,它的位置和走向能直接指出成因——先花一分钟判定形态,再决定是赶压、撕起还是换材料,处理方向才不会错。下表是三种典型形态的现场判定。
| 形态 | 现场特征 | 主要成因 | 处理方向 |
|---|---|---|---|
| 中心鼓包型 | 气泡集中在标签中部一个点,用刮板按压时气泡会移动 | 贴的时候整张一次性压下,空气被封在中心出不来 | 从边缘向气泡方向赶压;压不动的撕起重贴 |
| 边缘串气型 | 气泡沿标签一条边呈线状延伸,边缘伴随翘起 | 先贴的一端没有压实就松了手,空气从边缘持续回流 | 边缘补压收口;超过返工窗口或已进灰的撕起重贴 |
| 大面积弥漫型 | 多个小气泡遍布整张,反复刮压仍有残留 | 贴标面有微观纹理,或整张压下速度过快 | 改分段贴合充分赶压;反复出现的换网纹底面材 |
三种形态对应三种根子:中心鼓包是手法问题,边缘串气是收口问题,大面积弥漫往往是贴标面与面材的匹配问题。前两种改手法就能解决,第三种要先看贴标面状态,手法与材料两手抓。判定时用刮板轻压气泡边缘——气泡能被推走的是空气未排尽,推不动且按压发硬的,要考虑胶层与贴标面之间已经进了异物或贴标面本身有凸起,这一类不在本文讨论范围,应先处理贴标面。
二、金属面:不透气基材的三段贴法
不锈钢面板、铝型材、喷漆钢板柜体是设备资产管理里最常见的贴标面。金属面的特点是完全不透气,气泡没有任何地方可去,只能沿胶层被推到边缘排出。这决定了金属面贴标的手法核心:让空气始终有一条通向边缘的路。
具体分三段。第一段定位:撕离型纸后先贴一端,对准基准线压实定位端约两厘米宽的区域,这一端就是空气的出口方向,定位端一旦压实就不能再挪。第二段赶压:用刮板或硬卡片保持单一方向、从定位端向另一端匀速推压,速度宁慢勿快,刮板与面的夹角保持在四十五度左右;不要来回刮,来回刮会把已经排出去的空气重新带回胶层。第三段收口:推到末端后,用手掌压住末端边缘十秒,让最后一段胶层建立初粘,防止空气从收口处回流。金属面比塑料面更容易残留气泡,原因就在于空气只能走边缘这一条路,收口没压住,前面的功夫全部白费。
超过巴掌大的大幅面标签在金属面上不要整张一次贴。把离型纸先撕掉一半,贴好下半幅再撕掉另一半,两段各自赶压收口,接缝处重叠刮压一遍。T404 系列最大在售规格到一百乘八十毫米,这个尺寸在金属面上按两段法贴,一个人也能贴平。T404 哑银PET的完整规格矩阵与资产标识场景,本站哑银PET标签十档真实规格与资产标识落地方案一文已展开,本文不重复。
三、喷塑面与塑料面:纹理嵌入与低表面能的两难
喷塑外壳的问题不是不透气,而是表面有微观纹理。粉末喷涂或喷塑层表面布满细小的波峰波谷,贴合时空气藏在波谷里,刮板从上面压过去,肉眼看着贴平了,波谷里的空气还在。处理手法与金属面有两点不同:其一,赶压工具换成橡胶压辊而不是硬刮板,压辊的弹性能把胶层压进纹理的波谷,沿同一方向滚压两到三遍;其二,赶压速度要更慢,给胶层留出嵌入纹理的时间。硬刮板在喷塑面上只能压平波峰,压不到波谷,这就是为什么同样的手法在金属面板上好用、换到喷塑外壳上就起弥漫型小气泡。难粘表面上清洁、压实、静置三步工艺的系统做法,本站超粘性标签与难粘表面一文有专门讨论,喷塑面的滚压手法可以与其配套使用。
塑料面的难点在另一头:低表面能。ABS、PC、普通注塑外壳的表面能偏低,胶层对它的润湿速度慢,初粘建立得慢,气泡虽然好赶,但赶完之后如果不给静置时间,边缘过几个小时又会慢慢翘起来串气。塑料面贴标要做到三点:贴前用异丙醇擦拭除脱模剂并等其完全挥发;赶压后用手掌或压辊整体再压一遍;贴完静置,通常二十四小时内避免受外力与温度剧烈变化,让胶层充分润湿。低温车间里塑料面贴标还要注意环境温度,胶层初粘在低温下明显下降,能升温施工的先升温。低温环境与静置窗口的现场经验,本站亮白PET标签弧面贴合一文可参照。
四、起泡后的返工判据:能压回去的压,压不动的撕
起泡之后怎么办,按三条判据走,不凭手感。
判据一:气泡能不能被推动。刮板轻压气泡边缘,能平稳推到标签边缘排出的,当场赶压解决,不用撕标。推不动、按压发硬、或者气泡推到半路散成几个小泡的,说明胶层里的问题不是单纯空气,赶压解决不了,进入撕起重贴流程。
判据二:时间窗口。贴完二十四小时之内,胶层尚未完全建立最终粘力,撕起重贴最容易、残胶最少;超过二十四小时,胶层交联充分,强行撕起多半连标签带变形、残胶留在贴标面上,此时除非标签本身已经失效,否则能保留的先保留,确实要返工的按残胶处理流程走。本站标签残胶与除胶一文对撕标后的残胶清理有完整方法,返工前先看那一篇,避免除胶比贴标更伤贴标面。
判据三:位置的功能性。同样的气泡,位置不同处理优先级不同。印条码或二维码的区域,气泡会改变扫描角度与介质反射,直接拉低识读等级,优先处理;本站条码漏读的现场排查一文里,贴附气泡是排查清单上的一项。资产编号文字区的小气泡对人工识读影响有限,非功能性区域的小气泡可以观察处理。撕起重贴时注意手法:从气泡所在的角开始,沿四十五度慢速撕起,撕到气泡位置停住检查胶面——胶面干净完好的可以重新对位再贴,已经粘上异物的不要再贴回去。
不建议用针扎破排气。针孔刺穿的是面材与胶层的整体结构,刺破处面材永久损伤,胶层从针孔处失去连续性,短期看不出问题,几个温度循环之后针孔周围会先翘边。扎针救回来的标签,寿命远短于撕起重贴的新标签,不值得。
五、什么时候该换材料:网纹底的适用边界
手法改尽仍然起泡,说明问题不在手法,在面材与贴标面的匹配,这时该换材料而不是继续加压。最典型的场合是三类:一是大面积标签贴在带弧度或纹理复杂的表面上,空气路径太长,手法怎么改都有残留;二是喷塑纹理粗、波谷深的表面,胶层压不实;三是同一个贴标面反复起泡、反复返工,人工成本已经超过材料差价。
对应的材料方案是网纹底哑银PET:在胶层做出规则排布的导气槽,贴合时空气顺着槽道自行排出,不依赖高超的赶压手法。材料机理与家族分工,本站亚银PET标签家族怎么细分一文已系统展开,本文只补一条现场口径:网纹底解决的是「空气排出」这一件事,它不改善胶层对低表面能塑料的润湿,塑料面上的附着问题仍要靠清洁与静置工艺解决。另需留意站内网纹底当前在售规格的尺寸档位,下单前按实际贴标尺寸核对。
六、T404 与 T408 在售规格对照
按上面的流程走完判定与手法,需要备料时,下面列出博尔杰PTS 自有品牌(BRD 博锐迪、PRELUDE 博尔杰)T404 哑银PET与 T408 网纹底哑银PET 当前在售的真实规格与站内标示价,下单以各产品页实时口径为准。
| 型号 | 子类 | 规格(毫米) | 站内标示价(元) | 定位 |
|---|---|---|---|---|
| TH035-404 | 哑银PET | 100×80 | 220 | 大幅面资产专用,两段法贴装 |
| TH133-404 | 哑银PET | 90×60 | 79 | 大幅面经济档 |
| TH070-404 | 哑银PET | 69.85×31.75 | 1998 | 浅灰金属铭牌质感 |
| TH025-404 | 哑银PET | 58×34 | 298 | 中型设备铭牌档 |
| TH024-404 | 哑银PET | 57×22 | 298 | 中型设备横排档 |
| TH027-404 | 哑银PET | 50.8×25.4 | 449 | 资产管理标准档 |
| TH262-404 | 哑银PET | 38×25.5 | 228 | 小型设备经济档 |
| TH026-404 | 哑银PET | 42×14 | 198 | 窄长条编号档 |
| TH246-404 | 哑银PET | 20×13 | 590 | 产品ID与小件铭牌 |
| TH235-404 | 哑银PET | 10×3.5 | 980 | 特小尺寸元件级 |
| TH220-408-1.5B | 网纹底哑银PET | 20×20 | 390 | 导气槽排气档 |
| TH220-408-DC | 网纹底哑银PET | 20×20 | 490 | 导气槽精密模切档 |
两处口径提醒。其一,同为哑银PET,不同型号的单价差异来自尺寸、卷装数量与适用打印机型,不要按面积折算价格比较;表中价格均为站内标示价,实际以产品页为准。其二,T404 各型号品名里标注的适用机型(TSC、ZEBRY、SATO 等)指配套打印方式,与贴合手法无关;选哪个型号按贴标面尺寸与信息量定,选哪种底材(普通底还是网纹底)才按本文的起泡判定定。
七、常见问题解答
Q: 标签起泡是不是胶不好?
A: 多数情况不是。用刮板轻压气泡边缘,能推动的是空气没排出去,属于手法问题;推不动且按压发硬的,才要考虑胶层进了异物或贴标面有凸起。贴标面残留油污、脱模剂,或者贴的时候整张一次性压下,是起泡的两个最常见原因,都与胶本身无关。
Q: 米粒大的小气泡要不要处理?
A: 看位置。条码、二维码区域内的小气泡会影响识读等级,优先处理;纯文字资产编号区域的小气泡对人工识读影响有限,可以标记后观察二十四小时,不扩大、不进灰的可以保留。非功能性区域(如标签边缘留白处)的小气泡不必处理。
Q: 能不能用针把气泡扎破排气?
A: 不建议。针孔刺穿面材与胶层的整体结构,刺破处永久损伤,几个温度循环后针孔周围会先翘边,寿命远短于撕起重贴。除非标签已过返工窗口、且气泡位置在非功能区,否则撕起重贴是更划算的处理。
Q: 贴完多久之内返工最容易?
A: 二十四小时之内。这段时间胶层尚未建立最终粘力,沿四十五度角慢速撕起,残胶少、标签变形小;超过这个窗口,胶层交联充分,强行撕起大概率连标签带撕坏、残胶留在贴标面上,返工成本明显上升。需要撕标的位置,返工前先核对残胶处理方法。
Q: 金属面上的大标签总是贴不平,是不是该换更宽的刮板?
A: 工具不是关键,顺序才是。大标签在金属面上要分两段贴:先撕一半离型纸,贴好并赶压收口下半幅,再撕另一半贴上半幅;整张一次性压下,再宽的刮板也救不回被封在中心的大面积空气。两段法仍不平的,检查贴标面平整度,或改用带导气槽的网纹底材料。
博尔杰PTS 自有品牌(BRD 博锐迪、PRELUDE 博尔杰)的哑银PET与网纹底哑银PET标签覆盖特小尺寸到大幅面的完整规格带,支持按客户提供的设备清单与编号规则排版后代打印交付。设备资产管理项目批量贴标前,建议先用三到五张实机试贴,按本文的三种形态判定确认贴合手法与材料匹配,再批量投放,返工量可以压到最低。